IT
Prima di confrontare le cifre in dollari, è utile capire perché la verniciatura a polvere e la verniciatura a liquido si comportano in modo così diverso in un impianto di produzione. La verniciatura a polvere applica particelle secche e caricate elettrostaticamente su un substrato metallico messo a terra, quindi polimerizza la parte in un forno in modo che le particelle si sciolgano e scorrano in una pellicola continua. La verniciatura tradizionale si basa su un veicolo liquido, a base di solvente o acqua, che viene spruzzato, immerso o spazzolato sulla superficie e quindi lasciato appassire e polimerizzare a temperatura ambiente o moderatamente elevata.
Questa singola distinzione, applicazione a secco o a umido, si ripercuote su quasi tutte le variabili di costo e prestazione discusse più avanti in questo articolo. L'eccesso di spruzzatura dalla polvere può spesso essere recuperato e riutilizzato, mentre l'eccesso di spruzzatura liquido viene generalmente perso nei sistemi di filtraggio o nello scarico. I forni di polimerizzazione aggiungono costi energetici alle linee di polvere ma eliminano i tempi di asciugatura all'aria di più giorni richiesti da molti rivestimenti liquidi prima che una parte possa essere movimentata o spedita.
Un tipico ciclo di verniciatura a polvere passa dalla preparazione alla parte spedibile in un unico turno, mentre la verniciatura liquida spesso aggiunge fasi separate di appassimento e polimerizzazione di più ore o più giorni prima che la parte possa essere spostata.
Il costo del materiale diretto per parte è solo una voce in un confronto dei costi completi. L'efficienza di trasferimento, il tasso di rilavorazione, le ore di manodopera per lotto e lo smaltimento dei rifiuti sono tutti fattori che spostano il numero reale. La tabella seguente riassume il confronto tra i due metodi in genere rispetto alle variabili che influiscono maggiormente sul budget di finitura di un negozio.
| Fattore di costo | Verniciatura a polvere | Vernice liquida tradizionale |
|---|---|---|
| Efficienza di trasferimento | Dal 60 al 70%, con overspray spesso recuperato | Dal 30 al 50%, l'overspray generalmente viene perso |
| Tipica costruzione della pellicola per passaggio | Da 50 a 100 micron realizzabili in un solo passaggio | Spesso sono necessari più strati sottili per ottenere la stessa struttura |
| Manodopera per lotto | Abbassare una volta impostata la linea, mascheramento minimo per molte parti | Superiore, soprattutto per cicli multistrato con passaggi di carteggiatura |
| Cura e tempo di asciugatura | Minuti in forno, ciclo fisso | Ore o giorni a seconda della formulazione e dello spessore |
| Gestione dei rifiuti pericolosi | Una spruzzatura eccessiva secca e minima spesso non è pericolosa | I rifiuti a base di solventi richiedono spesso uno smaltimento speciale |
| Investimenti in attrezzature | Forno e cabina rappresentano un costo di capitale iniziale maggiore | Il costo della cabina di verniciatura è generalmente inferiore per l'installazione |
Per le parti metalliche di grandi volumi che passano ripetutamente attraverso la stessa linea, il costo di capitale iniziale più elevato di un sistema a polvere viene spesso recuperato entro uno o tre anni attraverso il risparmio di materiale e la riduzione della manodopera. Per forme a basso volume o altamente irregolari in cui la mascheratura domina il tempo di manodopera, la vernice liquida può ancora essere la scelta più economica a breve termine, poiché evita il tempo di ciclo del forno fisso che regola la produzione della polvere.
La resistenza chimica dipende fortemente dalla chimica specifica della resina scelta, non semplicemente dal fatto che il rivestimento fosse inizialmente in polvere o liquido. Detto questo, le pellicole in polvere polimerizzate realizzate con reti di resina reticolata generalmente superano le prestazioni delle pellicole liquide comparabili dello stesso spessore nominale in termini di resistenza a solventi, detergenti alcalini e acidi deboli, perché il processo di cottura produce una rete molecolare più densa e continua.
| Tipo di esposizione | Prestazioni tipiche della polvere | Prestazioni tipiche della vernice liquida |
|---|---|---|
| Resistenza alla pulizia con solventi | Ammorbidimento elevato e minimo con esposizione breve | Moderato, dipendente dalla resina e dal programma di polimerizzazione |
| Nebbia salina e corrosione | Alto con un pretrattamento adeguato | Da moderato ad alto, varia in base al sistema di primer |
| Resistenza allo sbiadimento ai raggi UV e all'esterno | Da buono a eccellente per formulazioni adatte all'esterno | Buono, anche se potrebbero essere necessari strati trasparenti di finitura |
| Resistenza agli urti e all'abrasione | Elevata a causa della struttura della pellicola più spessa e più dura | Film moderati e più sottili, più soggetti a scheggiature |
Una finitura è chimicamente resistente tanto quanto il suo strato più debole. Anche una finitura premium non può compensare una preparazione inadeguata della superficie sottostante.
Questo è il motivo per cui le fasi di pretrattamento come lo sgrassaggio, la fosfatazione o la conversione del cromato sono importanti tanto quanto la chimica del rivestimento stesso. Un substrato ben preparato con un rivestimento dalle prestazioni moderate spesso durerà più a lungo di un substrato scarsamente preparato con una finitura premium.
Il costo della domanda iniziale racconta solo una parte della storia. I responsabili delle strutture e gli ingegneri di prodotto valutano sempre più le finiture in base al ciclo di vita, tenendo conto della frequenza dei ritocchi, degli intervalli di riverniciatura e dei tempi di inattività associati alla manutenzione.
Il costo di manutenzione non dipende solo dalla frequenza con cui una superficie necessita di attenzione, ma da quanto questa attenzione sia dirompente. Ridipingere una struttura rivestita con liquido sul campo spesso significa mascheratura, strati multipli e finestre di polimerizzazione estese che possono mettere l'attrezzatura fuori servizio per giorni. I ritocchi del rivestimento in polvere, al contrario, sono spesso limitati a piccole aree localizzate utilizzando formulazioni liquide compatibili per ritocchi, che riducono i tempi di inattività anche se il rivestimento originale stesso è stato applicato come polvere.
La prestazione ambientale è una delle differenze più misurabili tra i due approcci. I rivestimenti in polvere vengono generalmente applicati senza solventi, il che significa che le emissioni di composti organici volatili durante l'applicazione sono prossime allo zero per la maggior parte delle formulazioni standard. Le tradizionali vernici liquide a base solvente, al contrario, rilasciano composti organici volatili quando il vettore evapora, richiedendo sistemi di cattura o controlli delle emissioni in molte strutture per soddisfare i limiti normativi.
| Fattore ambientale | Verniciatura a polvere | Vernice liquida tradizionale |
|---|---|---|
| Emissioni di composti organici volatili | Da minimo a nullo nelle formulazioni standard | Presente nei sistemi a base solvente, minore in quelli a base acqua |
| Recupero dell'overspray | Spesso recuperato e riutilizzato nello stand | Generalmente non recuperabile una volta atomizzato |
| Potenziale pericoloso di inquinante atmosferico | Basso | Variabile, dipende dal sistema solvente |
| Rifiuti di imballaggio e spedizione | Scatole sfuse, nessun contenitore di solventi da smaltire | Lattine, diluenti e stracci generano ulteriori flussi di rifiuti |
Le formulazioni liquide a base acqua hanno ridotto notevolmente questo divario negli ultimi anni e le strutture che valutano i costi di conformità ambientale dovrebbero valutare le attuali normative locali sulle emissioni piuttosto che fare affidamento su ipotesi generali del settore, poiché le soglie di COV consentite variano in base alla regione e alle dimensioni della struttura.
Una volta che un'officina decide che la verniciatura a polvere è adatta ai suoi obiettivi di costo e prestazioni, la decisione successiva è quale chimica della resina specificare. Le tre categorie più comuni hanno ciascuna punti di forza distinti.
A serie di vernici in polvere poliestere/epossidica (ibrida). viene spesso specificato quando un progetto necessita della resistenza meccanica della resina epossidica combinata con una migliore resistenza agli agenti atmosferici rispetto a quella che la sola resina epossidica può fornire, senza passare a un poliestere completamente per esterni o a un sistema super durevole. Ciò lo rende una pratica opzione di via di mezzo per le parti che vedono un’esposizione esterna occasionale ma non sono costantemente esposte alla luce solare diretta.
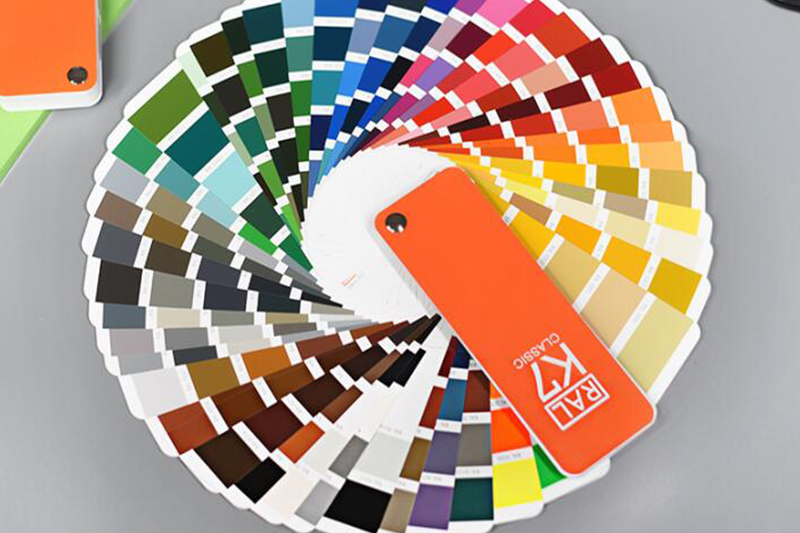
Quando una specifica richiede hardware industriale generale, alloggiamenti per elettrodomestici o scaffalature da collocare all'interno o sotto copertura parziale, un sistema ibrido spesso offre il miglior equilibrio tra costo, durezza della pellicola e copertura dei bordi rispetto a un'alternativa epossidica o poliestere semplice.
Nessuno dei due metodi è universalmente superiore. La chiamata giusta in a rivestimento in polvere o vernice la decisione dipende dal volume di produzione, dalla geometria della parte, dall'ambiente di esposizione e dal capitale disponibile.
| Scenario | Migliore vestibilità |
|---|---|
| Parti metalliche ripetibili ad alto volume su una linea fissa | Verniciatura a polvere |
| Assemblaggi complessi con aree incassate o difficili da raggiungere | Vernice liquida, più facile da controllare a mano |
| Substrati sensibili al calore che non tollerano la polimerizzazione in forno | Opzioni di verniciatura liquida, polimerizzazione a temperatura ambiente o a bassa temperatura |
| Componenti strutturali o architettonici per esterni | Verniciatura a polvere, particularly polyester or super durable systems |
| Basso-volume custom or one-off finishing jobs | Vernice liquida, costi di installazione fissi inferiori |
| Strutture che danno priorità alle emissioni minime di COV | Verniciatura a polvere |
Un utile analisi comparativa dei costi dei rivestimenti dovrebbe modellare almeno tre anni di costi operativi, non solo il prezzo per componente il primo giorno, poiché i due metodi divergono più chiaramente una volta che la manutenzione e i tempi di inattività vengono presi in considerazione nel totale.
Non sempre. La verniciatura a polvere tende a vincere in termini di costi con volumi di produzione più elevati una volta che l’investimento nel forno e nella cabina è distribuito su molte parti. Per le parti a basso volume o altamente irregolari, la vernice liquida può comunque essere più economica perché evita tempi di ciclo fissi e attrezzature pesanti.
La verniciatura a polvere standard richiede un substrato conduttivo e messo a terra per la fase di applicazione elettrostatica e un substrato che possa tollerare le temperature di polimerizzazione in forno, il che limita la maggior parte dei processi convenzionali in polvere alle parti metalliche. Esistono formulazioni specializzate in polvere a bassa polimerizzazione per alcuni materiali sensibili al calore, ma la vernice liquida rimane più ampiamente compatibile con tutti i tipi di substrato.
La vernice liquida generalmente offre maggiore flessibilità per colori personalizzati, in piccoli lotti o con corrispondenza esatta perché la colorazione può essere regolata al momento della miscelazione. I cambiamenti di colore della verniciatura a polvere richiedono in genere il passaggio a un lotto prefabbricato diverso, che favorisce le tirature di colore standard rispetto ai frequenti abbinamenti personalizzati.
Lo sgrassaggio, la rimozione delle scaglie di laminazione o della ruggine e un rivestimento di conversione o una fase di incisione adeguati sono più importanti per l'adesione a lungo termine e la resistenza alla corrosione rispetto alla scelta tra polvere e liquido. Saltare o affrettare il pretrattamento è una delle cause più comuni di cedimento prematuro del rivestimento in entrambi i metodi.
I sistemi ibridi in polvere poliestere e epossidica possono tollerare un'esposizione esterna limitata o indiretta, ma generalmente non sono consigliati per parti esposte costantemente alla luce solare diretta, poiché il componente epossidico è più incline allo sfarinamento dei raggi UV nel tempo. Per un uso esterno prolungato, un sistema in poliestere dritto o super resistente è in genere la scelta migliore a lungo termine.


Diritto d'autore © Zhejiang Huacai Advanced Material CO., LTD. Tutti i diritti riservati. Produttori di vernici a polvere

 中文简体
 inglese