IT
La verniciatura a polvere è un metodo di finitura a secco che applica una miscela fluida e finemente macinata di pigmenti e resina su un metallo o un substrato compatibile. A differenza della vernice liquida, la polvere non contiene solventi. Viene invece applicato elettrostaticamente in modo che le particelle cariche aderiscano a un pezzo messo a terra, quindi polimerizzato sotto il calore in modo che le particelle si sciolgano, fluiscano insieme e si reticolino chimicamente in una pellicola continua. Il risultato è una finitura più spessa, più uniforme e generalmente più resistente a scheggiature, graffi e corrosione rispetto alla vernice bagnata convenzionale.
Quando le persone chiedono cosa significa verniciatura a polvere in senso pratico, la risposta più semplice è questa: si tratta di un processo di rivestimento basato sulla polvere secca e sul calore anziché sul liquido e sull'evaporazione. Questa singola differenza cambia quasi tutto a valle, dal modo in cui il rivestimento viene applicato su una linea di produzione alla durata della parte finita sul campo. Poiché il processo elimina l'evaporazione del solvente, produce anche molte meno emissioni volatili nell'aria durante l'applicazione, motivo per cui la verniciatura a polvere è diventata il metodo di finitura predefinito nella produzione di elettrodomestici, componenti automobilistici, alluminio architettonico, mobili e apparecchiature industriali.
Questa guida illustra passo dopo passo come funziona effettivamente il processo, cosa distingue le principali sostanze chimiche in polvere l'una dall'altra, come si confronta la verniciatura a polvere con la vernice liquida in base a criteri di prestazione misurabili e quanto dura realmente una finitura in polvere applicata correttamente in diverse condizioni ambientali.
Ogni linea di verniciatura a polvere segue la stessa logica di fondo, anche se la scala delle attrezzature varia da una piccola officina a un sistema di trasporto completamente automatizzato. La sequenza seguente riflette il flusso di lavoro standard utilizzato nella maggior parte delle applicazioni industriali.
La fase di preparazione è spesso sottovalutata, ma determina gran parte delle prestazioni a lungo termine del rivestimento. Qualsiasi strato residuo di olio, ruggine o ossido lasciato sul substrato diventa un punto debole su cui la pellicola può perdere adesione in seguito, indipendentemente dalla qualità della formulazione della polvere stessa. Dopo la pulizia, le parti passano attraverso una cabina di verniciatura dove la polvere viene alimentata attraverso una pistola che conferisce una carica elettrica a ciascuna particella. Poiché il pezzo è messo a terra, le particelle cariche vengono attirate verso di esso e avvolgono i bordi e le cavità in modo più uniforme di quanto normalmente consentito dallo spray liquido.
L'overspray che non si deposita sulla parte viene solitamente recuperato e riutilizzato, il che è uno dei vantaggi in termini di efficienza dei materiali discussi più avanti. Una volta che la parte rivestita entra nel forno di polimerizzazione, la polvere si scioglie, scorre in uno strato liscio e continuo e subisce una reazione chimica che blocca permanentemente la struttura della pellicola. Questa fase di reticolazione è ciò che conferisce al rivestimento in polvere indurito la sua durezza e resistenza chimica; non è semplicemente una questione che il rivestimento si asciughi come fa la vernice liquida.
Non tutti i rivestimenti in polvere si comportano allo stesso modo una volta polimerizzati, poiché il sistema di resina utilizzato nella formulazione determina i punti di forza e i limiti del rivestimento. Tre famiglie di resine coprono la grande maggioranza delle applicazioni industriali e architettoniche.

Noto per l'eccezionale durezza, resistenza chimica e adesione ai substrati metallici. Il loro limite principale è la tendenza a sfarinare e a perdere brillantezza sotto l'esposizione prolungata alla luce solare diretta, motivo per cui sono generalmente specificati per componenti interni come quadri elettrici, interni di elettrodomestici e macchinari industriali.

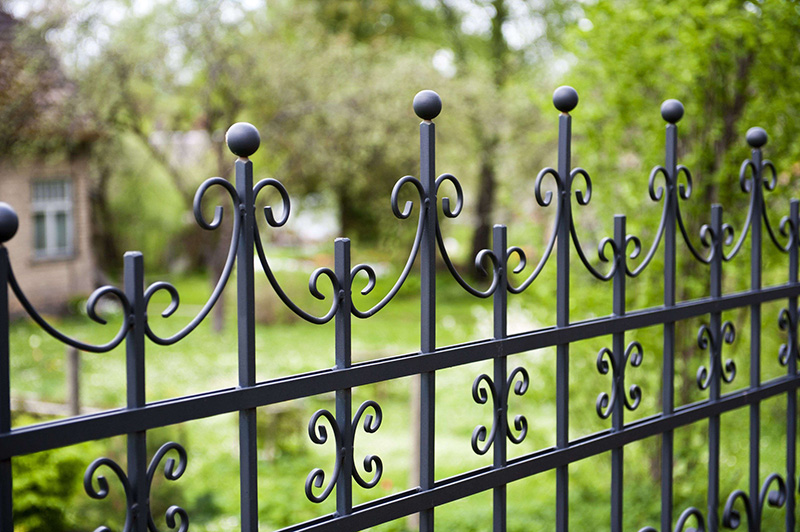
Formulato per elevate prestazioni all'aperto, inclusa la resistenza alla degradazione dei raggi UV, agli agenti atmosferici e allo scolorimento. Ciò rende i sistemi in poliestere la scelta standard per mobili da esterno, recinzioni, finiture architettoniche e componenti del sottoscocca automobilistico in cui l'esposizione alla luce solare è costante.
Un sistema di resina miscelato progettato per combinare la resistenza chimica della resina epossidica con una parte della tolleranza all'esterno del poliestere. Gli ibridi sono comunemente usati in interni dove l'esposizione chimica moderata e la durabilità meccanica sono entrambe importanti, offrendo una pratica via di mezzo tra le altre due sostanze chimiche.
La scelta tra questi tre raramente riguarda quale sia universalmente "migliore". Si tratta di adattare il comportamento della resina all'ambiente in cui vivrà effettivamente la parte finita. Un pannello di controllo che non vede mai la luce del sole guadagna poco dalla stabilità ai raggi UV del poliestere, mentre una ringhiera esterna rivestita in resina epossidica probabilmente si sgretolerà entro una sola stagione di esposizione al sole.
I produttori che valutano un metodo di finitura solitamente confrontano la verniciatura a polvere con la vernice liquida in base a una serie di fattori misurabili: quanto materiale finisce effettivamente sulla parte, quanti scarti ed emissioni genera il processo e quanto uniforme appare la finitura da una parte a quella successiva. Il grafico seguente riassume le prestazioni relative tipiche riportate nelle operazioni di finitura industriale.
Due delle maggiori differenze derivano dal modo in cui ciascun metodo gestisce l'overspray e il solvente. La polvere che manca la parte su una linea correttamente configurata può in genere essere catturata e reimmessa nel sistema, motivo per cui i tassi di utilizzo sono molto più elevati rispetto alla vernice liquida, dove il materiale spruzzato in eccesso viene semplicemente perso. Poiché la verniciatura a polvere non contiene solventi, non richiede nemmeno i tempi di appassimento ed evaporazione prolungati necessari ai sistemi liquidi prima dell'indurimento, il che riduce il tempo di ciclo complessivo sulle linee ad alto volume.
La vernice liquida mantiene un vantaggio in alcune situazioni più ristrette, in particolare finiture decorative ultrasottili, piccoli lavori di ritocco e substrati che non possono tollerare temperature di polimerizzazione in forno, come alcune plastiche o compositi di legno. Per la maggior parte della lavorazione dei metalli e della finitura di componenti industriali, tuttavia, la verniciatura a polvere è diventata la soluzione predefinita perché fornisce una pellicola più spessa e più dura con meno scarti per parte prodotta.
La durabilità è la domanda più comune che gli acquirenti pongono e la risposta onesta è che dipende fortemente dalla chimica della resina e dalle condizioni di esposizione. Il grafico a linee seguente illustra una tendenza rappresentativa della durabilità, valutata su un indice di resistenza relativa, poiché le condizioni di esposizione si spostano da ambienti interni miti ad ambienti costieri o marini aggressivi.
Spiccano due modelli. Innanzitutto, tutte e tre le sostanze chimiche funzionano ragionevolmente bene in condizioni interne miti, quindi le differenze di durabilità sono minori finché non entrano in gioco l'esposizione ai raggi UV e l'umidità. In secondo luogo, l'indice di resistenza della resina epossidica diminuisce più rapidamente una volta aumentata l'esposizione all'esterno, il che corrisponde al comportamento di sfarinamento per cui la resina epossidica è nota nel settore. Il poliestere mantiene il suo livello di resistenza soprattutto in condizioni severe e costiere, il che spiega perché domina le applicazioni architettoniche e di arredamento per esterni nonostante la resistenza chimica superiore della resina epossidica in ambienti riparati.
Indipendentemente dalla chimica, anche lo spessore del film e la qualità della polimerizzazione determinano risultati di durabilità nel mondo reale. Un rivestimento in polvere polimerizzato al di sotto della temperatura o dell'intervallo di tempo specificato non reticola completamente, lasciando una pellicola più morbida e meno resistente agli agenti chimici anche se è stata scelta la resina corretta. Questo è il motivo per cui operazioni di finitura affidabili convalidano la polimerizzazione con la profilazione tempo-temperatura piuttosto che basarsi solo sull'ispezione visiva.
I livelli di adozione variano a seconda del settore in base alla geometria delle parti, al volume di produzione e ai requisiti di esposizione. Il grafico a colonne riportato di seguito riflette i livelli di adozione tipici riportati nei settori di finitura più comuni.
L'alluminio architettonico guida l'adozione in gran parte perché i requisiti di esposizione all'esterno rendono la resistenza del poliestere agli agenti atmosferici quasi necessaria e perché i profili di estrusione sono particolarmente adatti per una copertura elettrostatica costante. Segue da vicino la produzione di elettrodomestici, dove le linee automatizzate per volumi elevati beneficiano dei cicli di polimerizzazione rapidi della verniciatura a polvere e dei bassi tassi di scarto. I mobili mostrano un’adozione relativamente inferiore principalmente perché alcuni materiali del telaio, come alcuni legni e materiali compositi, non possono tollerare le temperature di polimerizzazione in forno e richiedono metodi di finitura alternativi.
Poiché nessun singolo sistema di resina vince su ogni proprietà, un confronto multidimensionale è più utile di un singolo punteggio complessivo. Il grafico radar riportato di seguito assegna un punteggio a ciascun sistema in base a cinque criteri di selezione comuni su una scala relativa.
Il modello conferma ciò che l’esperienza sul campo già suggerisce: la resina epossidica è leader in termini di resistenza chimica e adesione, ma pessima in termini di durabilità all’esterno, il poliestere scambia parte della resistenza chimica con elevate prestazioni UV e i sistemi ibridi si collocano in mezzo su quasi tutti gli assi anziché eccellere su uno solo. Questo è esattamente il motivo per cui gli ibridi sono commercializzati come sistemi equilibrati e generici piuttosto che come specialisti.
Gli acquirenti che valutano la qualità della verniciatura in polvere in genere fanno riferimento a un piccolo insieme di metodi di prova standardizzati anziché fare affidamento solo sul giudizio visivo. La tabella seguente riassume i test più comunemente citati nelle schede tecniche e nelle specifiche di acquisto.
| Prova proprietà | Cosa misura | Benchmark tipico |
|---|---|---|
| Resistenza alla nebbia salina | Crescita di corrosione da una linea di scriba esposta a nebbia salina | Da 500 a 1000 ore |
| Adesione a tratteggio incrociato | Adesione del film al substrato tramite test di taglio della griglia | Nessuno sfaldamento al rating 5B |
| Durezza della matita | Resistenza ai graffi superficiali | Dalle 2 ore alle 4 ore |
| Resistenza agli urti | Integrità del film dopo l'impatto diretto e inverso | Nessuna rottura a 160 pollici-libbre |
| Ritenzione della brillantezza (UV) | Livello di brillantezza mantenuto dopo l'invecchiamento accelerato | Varia in base alla resina, maggiore per il poliestere |
Questi parametri di riferimento esistono perché le prestazioni del rivestimento non sono qualcosa che può essere giudicato in modo affidabile a occhio nudo nel punto di applicazione. Una pellicola può apparire perfettamente liscia e lucida subito dopo l'indurimento, ma non superare i test di adesione o corrosione mesi dopo se la preparazione della superficie o il profilo di indurimento non sono conformi alle specifiche. Richiedere dati di test legati a un metodo riconosciuto è un modo più affidabile per valutare un fornitore di rivestimenti piuttosto che affidarsi solo all'apparenza.
Oltre ai dati comparativi già trattati, numerosi vantaggi pratici spiegano perché la verniciatura a polvere è diventata il metodo di finitura predefinito in così tanti settori.
None of these advantages make powder coating universally superior. Parts with heat-sensitive substrates, extremely thin decorative requirements, or very low production volumes may still be better served by liquid finishing. The right choice always depends on substrate material, part geometry, expected exposure, and production volume rather than a single "best" answer.
Selecting a coating system comes down to answering a short set of practical questions before specification. Where will the part live once installed, and how much direct sunlight or moisture will it see. What chemical exposure, if any, does the environment involve, such as cleaning agents, fuels, or industrial solvents. How much mechanical stress, impact, or flexing will the coated surface experience during normal use. And finally, what cosmetic requirements apply, including gloss level, texture, and long-term color stability.
For predominantly indoor parts with chemical exposure, epoxy powder coatings generally deliver the best balance of hardness and resistance. For anything installed outdoors or exposed to sustained sunlight, Polyester powder coating is the more defensible choice given its stronger UV and weathering performance. Where a project needs a single system that performs adequately across mixed indoor and light outdoor conditions, Polyester/epoxy (hybrid) powder coatings offer the most practical middle ground without requiring two separate specifications.
It is a dry finishing process where charged powder particles are sprayed onto a grounded part and then cured with heat, forming a durable, continuous film without any solvent carrier.
It means the part's finish was applied through the powder coating process rather than liquid paint, typically indicating a thicker, more chip-resistant surface layer.
Yes, provided the correct resin chemistry is selected. Polyester and hybrid systems are formulated for outdoor exposure, while straight epoxy is generally recommended for indoor applications only.
Service life varies with resin type, film thickness, cure quality, and environmental exposure, but well-applied outdoor-grade systems commonly perform for many years before visible degradation appears.
Generally no. Proper surface preparation, including removal of prior coatings and contamination, is required for the new film to achieve reliable adhesion and expected durability.
Because oversprayed powder that does not land on the part can typically be collected and reused, whereas oversprayed liquid paint is generally lost during application.


Diritto d'autore © Zhejiang Huacai Advanced Material CO., LTD. Tutti i diritti riservati. Produttori di vernici a polvere

 中文简体
 inglese